
Yog tias koj cov khoom siv vuam tsis tau raug ntxuav hauv ob peb lub sijhawm, koj twb paub tias yuav muaj dab tsi tshwm sim tom ntej. Spatter tsim nyob rau ntawm qhov chaw ntawm lub ntsej muag. Ib qho kev sib txuas sib txuas pib misfiring. Tus neeg hlau nres ib nrab ntawm - lub voj voog, lossis loj dua, ua tiav qhov vuam nws yuav tsum tsis muaj. Los ntawm lub sijhawm ib tus neeg taug qab qhov teeb meem rov qab mus rau qhov chaw qias neeg, koj twb tau tsim cov khoom seem thiab poob lub sijhawm ntau lawm koj yuav tsis rov qab los.
Qhuav dej khov blastingyog ib txoj kev ntxuav uas siv cov pa roj carbon monoxide pellets - nrawm nrawm los ntawm huab cua compressed - kom tshem tawm cov vuam spatter, slag, pa taws, thiab oxidation los ntawm cov khoom siv. Cov pellets sublimate ntawm kev sib cuag, hloov ncaj qha los ntawm cov khoom mus rau cov roj, uas txhais tau tias tsis muaj dej noo, tsis muaj cov khib nyiab, thiab tsis muaj cov xov xwm abrasive tshuav.

Vim li cas Weld Fixture Contamination yog ib qho teeb meem loj dua li qhov nws pom
Qhov teeb meem pom yog qias neeg fixtures. Qhov teeb meem tiag tiag yog dab tsi qias neeg fixtures ua rau.
Vuam residue - spatter, slag, roj, pa luam yeeb deposits, dampening adhesive - tsis yog nyob rau hauv lub tiaj tus. Nws ua haujlwm rau hauv kev nrhiav tus pins, siv lub ntsej muag, thiab sensor vaj tsev. Thaum lub ntsej muag nrhiav tau txawm tias 0.2-0.3 hli ntawm residue, koj tau qhia qhov yuam kev rau hauv txhua qhov chaw uas tuav. Nyob rau hauv lub siab - ntim tsheb lub cev lub khw khiav ntau pua lub voj voog ib qho kev ua haujlwm, qhov kev ua yuam kev sib txuas nrawm.
Cov keyboards sib thooj yog qhov uas cov khoom nce ntxiv. Spatter-coated sensors misfire. Tus neeg hlau txhais cov teeb liab tsis raug - txawm tias nres lub voj voog vuam tag nrho lossis ua tiav qhov vuam ntawm qhov tsis raug. Qhov thib ob qhov tshwm sim tsim cov khoom seem. Rov ua dua sensor faults ua rau kev saib xyuas callouts. Thiab yog tias lub hauv paus ua rau tsis raug txheeb xyuas sai, koj tab tom saib ntawm txoj kab uas tsis tau npaj tseg uas tsis muaj dab tsi ua rau koj cov cuab yeej tsis ua haujlwm - nws yog qhov teeb meem tu uas tsis tau kho raws li kev pheej hmoo ntau lawm.
Qhov ntawd yog cov saw tsis ua haujlwm uas tsis tshwm sim hauv cov peev txheej kev saib xyuas tus qauv:Kev sib kis → sensor yuam kev → neeg hlau txhaum → seem → nres.
Dab tsi yog txoj kev ntxuav tu ib txwm ua tiag tiag rau koj cov khoom siv
Cov lus teb ib txwm muaj rau kev sib tsoo yog kev sib tsoo, tshuaj txhuam hniav, siab - ntxuav dej siab, los yog abrasive blasting. Txhua tus daws ib feem ntawm qhov teeb meem thiab tsim ib qho sib txawv.
- Kev puas tsuaj rau lub cev:Kev tuav kev sib tsoo thiab cov hlau log yog txoj hauv kev tshaj plaws hauv cov khw muag khoom thiab cov neeg muag khoom Tier 2. Lawv ua haujlwm, tab sis lawv tshem tawm cov khoom siv - tsis yog cov seem. Nrhiav lub ntsej muag txhim kho micro- cov kab kos uas ua rau lub ntsej muag roughness, thiab dhau sij hawm, cov yam ntxwv zoo xws li cov lus qhia cov qhov thiab qhov chaw pins poob qhov kev ncaj ncees. Thaum qhov ntawd tshwm sim, koj tsis tu cov khoom siv ntxiv lawm; koj them nyiaj rau lawv.
- Abrasive blasting yog nrawm dua, tab sis qhov kev pheej hmoo loj dua. Nyob rau hauv fixtures nrog nruj tolerances - txhua yam tuav txhuas stampings los yog nyias -gauge steel - abrasive blasting yuav hloov mus tas li geometry.
- Tshuaj lom neeg thiab kev ua raws cai:Cov kuab tshuaj-raws li kev ntxuav ua haujlwm ntawm cov roj thiab cov organic residue, tab sis qhia txog nws cov teeb meem. Cov hlau nquag siv - aluminium alloys, magnesium alloys - yog qhov yooj yim rau qee cov kuab tshuaj. Qhov seem chemistry sab laug ntawm qhov chaw teeb tsa tuaj yeem ua rau thaj chaw weld, cuam tshuam rau kev sib koom ua ke zoo hauv txoj hauv kev uas tshwm sim hauv qab dej tsis yog tam sim ntawd. Thiab nyob ntawm koj qhov chaw thiab txoj cai lij choj, VOC emissions los ntawm kev ntxuav cov kuab tshuaj muaj peev xwm ua tau raws li qhov tseeb.
- Tus nqi ua haujlwm:Siab -Kev ntxuav dej siab yuav tsum tau muab tshem tawm, lub sijhawm ziab, thiab rov ua dua ua ntej cov khoom siv rov qab mus rau qhov kev pabcuam. Kev ntxuav tshuaj ntxiv rau kev tshem tawm, ntxuav, thiab pov tseg cov kauj ruam. Ob txoj kev tsis sib haum nrog kev tu thaum lub sijhawm so ntau lawm.
Cov lus hauv qab no qhia txog qhov twg txhua txoj kev ua tsis tiav:
|
Txoj kev ntxuav |
Surface Damage Risk |
Tshuaj Risk |
Yuav tsum Disassembly |
VOC / Kev Ua Raws Cai |
|
Phau ntawv sib tsoo |
Siab |
Tsis muaj |
Feem ntau yog |
Hlau plua plav |
|
Tshuaj Solvent |
Tsawg |
Siab |
Yog lawm |
VOC emissions |
|
Siab - Dej Siab |
Nruab nrab |
Tsis muaj |
Yog + drying |
Cov dej khib nyiab |
|
Abrasive Blasting |
Siab heev |
Tsis muaj |
Yog lawm |
Particulate |
|
Qhuav Ice Blasting |
Tsis muaj |
Tsis muaj |
Tsis muaj |
Tsis muaj |
Tsis muaj txoj hauv kev tshem tawm tag nrho plaub hom kev ua tsis tiav ib zaug. Qhuav dej khov blasting ua.
Yuav Ua Li Cas Qhuav Ice Blasting Tiag tiag ua haujlwm
Peb yam tshwm sim tib lub sijhawm
Cov neeg feem coob nkag siab txog cov dej khov qhuav qhuav ua "cua cua txias." Qhov ntawd undersells qhov tseeb tshwm sim ntawm qhov chaw.
Thaum CO₂ pellet taug kev ntawm qhov siab tshaj plaws tsoo qhov chaw tsis huv, peb lub cev sib cais ua haujlwm ib txhij:
- Kinetic cuam tshuam- Lub pellet hloov lub zog mus rau cov kab mob paug, rhuav tshem cov adhesion daim ntawv cog lus ntawm residue thiab substrate. Qhov no yog thawj zaug mechanical dislodgement.
- Thermal shock- Cov dej khov qhuav qhuav tuaj txog ntawm -78.5℃. Thaum lawv sib cuag kub los yog sov welding residue, lub instantaneous kub sib txawv ua rau cov kab mob sib kis tau cog lus thiab tawg. Slag thiab spatter uas sib koom ua ke thaum lub sij hawm vuam ua nkig thiab tso tawm.
- Sublimation expansion- Qhov no yog lub tshuab uas cais cov dej khov qhuav qhuav los ntawm txhua txoj kev. Raws li cov pellet hloov los ntawm cov khoom mus rau roj, nws nthuav mus rau kwv yees li 800 npaug ntawm nws qhov qub ntim. Qhov kev nthuav dav ntawd tshwm sim ntawm qhov sib cuam tshuam ntawm cov khoom seem thiab cov substrate - nws yog micro-detonation hauv qab cov kab mob, tsis yog lub siab rau saum nws. Cov residue tshem tawm huv si, thiab CO₂ tsuas yog dissipates.
Tsis muaj dab tsi nyob ntawm qhov chaw. Tsis muaj dej. Tsis muaj grit. Tsis muaj tshuaj lom neeg zaj duab xis.
Vim li cas qhov no tseem ceeb rau Precision Fixtures
Lub tshuab sublimation yog dab tsi ua rau cov dej khov qhuav blasting tiag tiag tsis yog -abrasive. Lub pellet tsis zom rau saum npoo - nws vaporizes ua ntej nws ua tau. Nto roughness (Ra qhov tseem ceeb) nyob twj ywm tsis hloov. Nrhiav cov ntsej muag, qhia cov yam ntxwv, thiab qhov tseeb bores khaws lawv qhov qub qub.
Cov dej khov qhuav kuj tsis yog -conductive, uas tseem ceeb hauv cov xov tooj sib txuas nrog cov sensors sib txuas, qhov sib txuas sib txuas, thiab hluav taws xob tswj vaj huam sib luag. Koj tuaj yeem ntxuav ib ncig ntawm cov xaim thiab cov sensor vaj tse yam tsis muaj kev pheej hmoo ntawm luv luv -circuit lossis noo noo ingress - ib yam dab tsi uas yooj yim ua tsis tau nrog dej- raws li txoj hauv kev.
Rau fixtures ua los ntawm txhuas alloys los yog magnesium alloys - muaj nyob rau hauv tsheb lub cev khw thiab aerospace fabrication - qhov no yog ib tug muaj txiaj ntsim khoom compatibility kom zoo dua. Tsis muaj kev pheej hmoo corrosion. Tsis muaj tshuaj lom neeg sib cuam tshuam. Tsis muaj cua sov nkag uas tuaj yeem ua rau muaj kev ntxhov siab ntxiv hauv ib feem.
Automotive manufacturing ntaub ntawv tsis tu ncua qhia fixture kev pab cuam lub neej txuas ntxiv 2-3x thaum abrasive tu yog hloov nrog qhuav dej khov blasting. Qhov ntawd tsis yog kev txhim kho marginal - nws yog lub sijhawm saib xyuas uas zoo li txawv txav.
Kev ua tau zoo thiab ROI: Qhov kev sib piv tiag tiag zoo li cas
Sab -los ntawm -Side Performance
Cov lej ntawm kev ntxuav ceev yog cov uas nyiam ua ntej. Qhuav dej khov blasting cleans weld fixtures 69-85% sai dua li phau ntawv txoj kev. Ib qho khoom siv uas siv 45-60 feeb los ntxuav ntawm tes feem ntau siv 10-15 feeb nrog dej khov qhuav. Ntawm qhov chaw khiav ntau qhov kev teeb tsa thoob plaws ob lossis peb qhov kev hloov pauv, qhov ntawd tsis yog qhov kev nce qib nce ntxiv - nws yog tus qauv ua haujlwm sib txawv.
Tab sis kev ceev ceev ib leeg tsis ntes tag nrho cov duab.
|
Cov txheej txheem ua haujlwm |
Qhuav Ice Blasting |
Phau ntawv sib tsoo |
Tshuaj ntxuav |
Abrasive Blasting |
|
Kev ceev ceev |
69-85% sai dua |
qeeb tshaj plaws |
Nruab nrab |
Ceev, tab sis teeb tsa - hnyav |
|
Kev puas tsuaj saum npoo |
Zero |
Siab |
Tshuaj lom |
Dimensional txaus ntshai |
|
Residue Tom qab ntxuav |
Tsis muaj |
Hlau plua plav |
Tshuaj lom neeg zaj duab xis |
Abrasive txhuam |
|
Ntau lawm kab Downtime |
Hauv - ntxuav qhov chaw |
Yuav tsum tau disassembly |
Ntau- cov txheej txheem |
Yuav tsum tau disassembly |
|
VOC / Ua Raws Cai Risk |
Tsis muaj |
Plua plav |
Siab |
Particulate |
|
Weld Quality Impact |
Tus nqi qis qis ~ 15% |
Hloov pauv |
Kev pheej hmoo residue |
Geometry txaus ntshai |
Lub weld defect tus nqi txo deserves tshwj xeeb hais. Cov khoom siv ntxhua khaub ncaws txhais tau tias qhov chaw ua haujlwm zoo sib xws, uas txhais tau hais tias tsawg dua qhov tsis kam lees thiab vuam tsis ua haujlwm los ntawm kev sib koom ua ke - haum qhov sib txawv. Ib qho kev txo qis ntawm 15% ntawm cov khoom siv vuam tsis zoo muaj tus nqi qis qis uas zoo tshaj qhov pom hauv kev sib piv tus nqi tu.
Tsim ib qho ROI Case
Rau ib tus neeg ua kev sib cav txog kev yuav khoom rau kev tswj hwm, ROI lub moj khaum yuav tsum tau them ntau dua li tus nqi zog ntawm ib lub voj voog tu. Ntawm no yog yuav ua li cas cov zauv compound:
|
ROI Dimension |
Baseline (Kev ceev) |
Nrog Dry Ice Blasting |
|
Sijhawm rau qhov kho kom huv si |
45-60 feeb |
10–15 feeb |
|
Tus nqi ua haujlwm txhua xyoo (kev tu) |
Kev suav tag nrho ntawm koj tus nqi zog |
Txo los ntawm 69-85% |
|
Fixture hloov / kho zaus |
Lub hauv paus |
Lifespan ncua 2-3x |
|
Weld seem tus nqi |
Lub hauv paus |
Kwv yees li . 15% txo |
|
Unplanned downtime los ntawm sensor faults |
Rov ua dua |
Nyob ze -zero nrog kev tu tsis tu ncua |
|
CO₂ nqi khoom siv |
- |
Kwv yees li. $ 0.3-0.7 / kg; ~ 5-10 kg ib fixture set |
Nyob rau hauv cov ntaub ntawv sau npe automotive welding kab daim ntawv thov, cov chaw tshaj tawm txhua xyoo kev txuag nyiaj ntau tshaj $ 150,000 thaum cov dej khov qhuav qhuav hloov phau ntawv tu thoob plaws tag nrho cov khoom muag. Kev sib xyaw ua ke ntawm kev txo qis kev ua haujlwm, txuas ntxiv lub neej txuas ntxiv, thiab kev txhim kho cov khoom seem yog qhov ua rau tus lej ntawd - tsis yog ib qho tseem ceeb ntawm kev sib cais.
Kev khiav hauj lwm Parameters, txheej txheem, thiab qhov chaw qhuav blasting muaj txwv
Ua ntej koj pib ntxuav
Ob yam yuav tsum tau lees paub ua ntej lub voj voog ntxuav pib.
Ua ntej, qhov cua. Thaum cov dej khov qhuav sublimates, nws tso CO₂ roj. Hauv qhov chaw kaw - cov kab txuas txuas, cov chaw tu nrog cov cua tsis tshua muaj - CO₂ concentration tuaj yeem tsim rau qib uas tso pa tawm. Qhov cua txaus tsis yog xaiv tau; nws yog ib qho kev nyab xeeb ua ntej. Cov neeg ua haujlwm yuav tsum hnav PPE tsim nyog: daim npog ntsej muag, cov hnab looj tes insulated, thiab tiv thaiv kev hnov lus.
Thib ob, xaiv pellet. Qhov no yog qhov uas ntau tus neeg ua haujlwm ua haujlwm rau txhua yam ntawm tes, thiab nws raug nqi rau lawv:
- Coarse pellets (2-3 hli):Thick spatter buildup, hnyav slag, dav dav kis kab mob ntawm cov khoom siv ruaj khov
- Fine pellets (0.3-1 hli):Precision nrhiav cov yam ntxwv, sensor vaj tse, intricate geometry qhov twg tswj kev cuam tshuam yog xav tau
Matching pellet loj rau cov kab mob sib kis thiab cov qauv fixture ua rau muaj qhov sib txawv ntawm kev ntxuav ceev thiab qhov tshwm sim ntawm qhov chaw.
Kev Ua Haujlwm Parameter
|
Parameter |
Pom zoo Range |
Sau ntawv |
|
Compressed cua siab |
0.7-1.0 MPa (kwv yees . 100-145 PSI) |
Hauv qab 0.7 MPa, kev ua haujlwm tu tau poob qis |
|
Qhuav dej khov pellet loj |
0.3-3 hli |
Xaiv los ntawm hom kab mob sib kis thiab cov txheej txheem rhiab heev |
|
Blast lub kaum sab xis |
45℃-90 degree |
90℃rau tawv residue ntawm lub ntsej muag tiaj tus; 45℃nyob ze precision nta |
|
Ua haujlwm nrug |
10-30 cm |
Kaw nce kev cuam tshuam; ntxiv txo efficiency |
|
Nyob ze sensors / electronics |
Txo lub siab + txo cov dej khov ntws |
Tswj kom ruaj ntseg clearance; dej khov qhuav tsis yog - conductive tab sis siab tseem tseem ceeb |
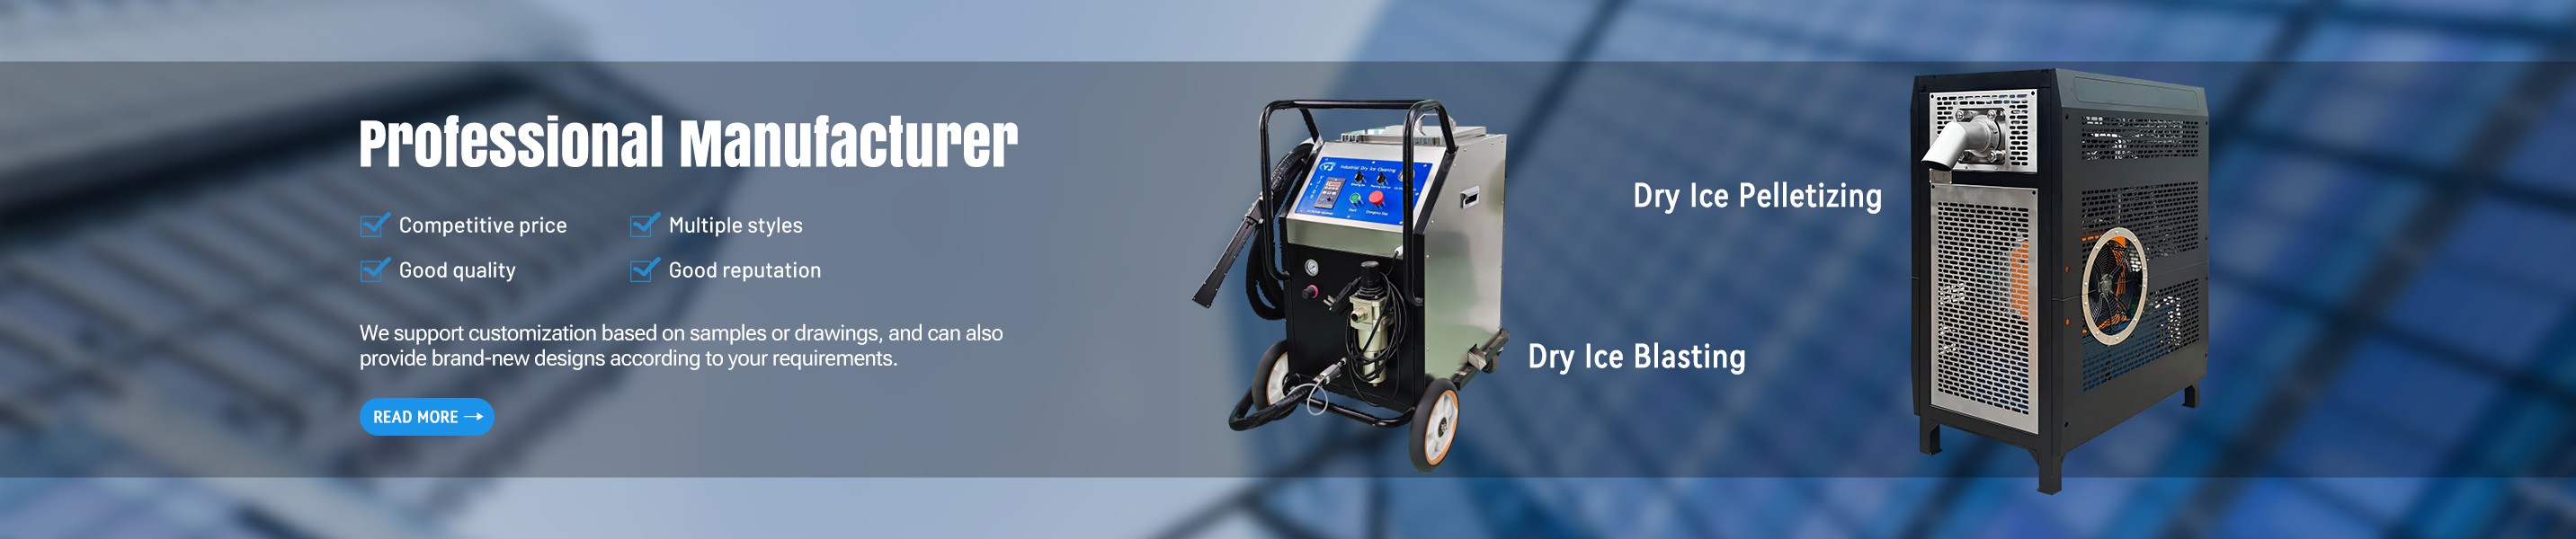
YJCO2 qhuav ice blasting tshuab pab txhawb kev hloov pauv tsis tu ncua thoob plaws tag nrho 0.7-1.0 MPa ntau yam, nrog nrawm - hloov lub nozzle teeb tsa haum rau kev nkag mus rau cov kev txwv ntawm cov khoom siv hauv cov khoom siv hauv lub cev.
Kev soj ntsuam ncaj ncees ntawm qhov twg nws tsis ua hauj lwm zoo
Cov dej khov qhuav qhuav tsis yog cov lus teb zoo rau txhua qhov kev sib kis.
Yog tias cov cua compressed ntawm qhov chaw ntxuav yog txwv - qis dua 0.7 MPa - cov txiaj ntsig yuav tsis sib haum. Cov compressors me me uas muaj nyob hauv khw muag khoom feem ntau tsis tuaj yeem txhawb nqa lub siab thiab ntim xav tau rau kev tu kom zoo. Hauv cov cheeb tsam no, kev ua haujlwm yuav poob siab.
Kev sib kis hnyav hnyav - spatter thiab slag uas tau tso tseg los kho thiab carbonize ntau lub lis piam lossis ntau lub hlis yam tsis muaj kev ntxuav - tej zaum yuav xav tau ntau qhov kev hla los yog ntxiv cov tshuab ua ntej- kho ua ntej cov dej khov qhuav qhuav tuaj yeem ua tiav qhov huv. Lub physics tseem ua haujlwm, tab sis cov txheej txheem yuav siv sijhawm ntev dua li qhov nws xav tau ntawm cov khoom siv uas tsis tu ncua.
Lub tswv yim teb rau ob qho kev txwv yog tib yam: tsis txhob cia cov khoom siv mus rau lub xeev ntawd. Qhuav dej khov blasting muab nws cov txiaj ntsig zoo tshaj plaws, thiab nws txoj kev lag luam zoo tshaj plaws, thaum nws tau siv los ua ib feem ntawm kev saib xyuas tsis tu ncua es tsis yog cov lus teb kho.
Tom qab ntxuav
Thaum lub voj voog tu tiav, khiav qhov ntsuas qhov ntsuas qhov tseem ceeb ntawm lub ntsej muag ua ntej qhov kev sib tw rov qab mus rau qhov kev pabcuam - tshwj xeeb tshaj yog tom qab thawj ob peb lub voj voog tu thaum koj tab tom ntsuas koj cov txheej txheem tsis ua haujlwm. Nws yuav siv sij hawm tsib feeb thiab tshem tawm qhov tsis paub meej txog qhov xwm txheej saum npoo av.
Rau cov chaw ua haujlwm raws li ISO 9001 lossis IATF 16949, tuav lub cav ntxuav uas sau hnub tim, tus neeg teb xov tooj, kev teeb tsa siab, pellet loj siv, thiab siv dej khov qhuav rau ib zaug. Qhov no tsim cov ntaub ntawv traceability koj qhov system zoo yuav tsum tau thiab muab koj cov keeb kwm kev saib xyuas kom ua kom zoo dua tu ntau zaus.
Siab - cov kab vuam zaus feem ntau xav tau kev ntxuav txhua txhua hnub lossis txhua hnub. Tsawg- cov haujlwm ntim tuaj yeem txuas ntxiv mus rau txhua lub lim tiam. Qhov zaus yog nyob ntawm koj cov txheej txheem vuam, cov khoom siv, thiab kev sib kis sai npaum li cas - uas koj lub cav tu yuav qhia rau koj tom qab thawj ob peb lub hlis.
Xaiv Txoj Cai Qhuav Ice Blasting Tshuab rau Fixture Maintenance
Tsib Specifications uas txiav txim siab haum
Kev xaiv cov cuab yeej siv rau kev siv vuam vuam tsis nyuaj, tab sis muaj tsib yam tshwj xeeb tsim nyog ntsuas ua tib zoo ua ntej ua:
|
Specification |
Yuav Nrhiav Dab Tsi |
Vim li cas thiaj li tseem ceeb rau kev tu vaj tse |
|
Siab ntau thiab adjustability |
Kev hloov kho tsis tu ncua, 0.7-1.0 MPa yam tsawg kawg nkaus |
Tsau - cov tshuab siab tsis tuaj yeem hloov mus rau qhov sib txawv ntawm qhov sib txawv |
|
Cov dej khov qhuav qhuav (kg / h) |
Ua raws li koj qhov kev suav suav thiab tu lub sijhawm |
Txiav txim siab tus nqi siv tau thiab lub sijhawm ua haujlwm |
|
Tib -hose vs. ntxaib-hose system |
Ib leeg- hose rau qhov chaw kho qhov chaw tu; ntxaib- hose rau loj - cheeb tsam lossis tag nrho - kab kev pab them nqi |
Feem ntau qhov kev tu vaj tsev tu qhov xwm txheej nyiam ib leeg - hose rau kev tswj thiab nqa tau yooj yim |
|
Mobility configuration |
Log puag, tsim nyog hose ntev rau koj lub cell layout |
Weld hlwb nrog ntau txoj haujlwm fixture xav tau lub tshuab uas txav tau yooj yim |
|
Nozzle compatibility |
Txhawb nqa dav hlau dav hlau thiab round dav hlau nozzle hom |
Sib txawv fixture geometry xav tau cov qauv sib txawv |
Rau feem ntau weld fixture tu daim ntaub ntawv - ib tug neeg fixture sets, localized contamination, tsis tu ncua tu ncua ncua sij hawm - ib zaug xwb - hose system yog lub tswv yim xaiv. Ntxaib-hose configurations ua rau muaj kev nkag siab ntau dua thaum ntxuav tag nrho cov vuam kab lossis cov rooj sib txoos loj loj uas qhov kev pabcuam ceev tseem ceeb dua li kev tswj xyuas qhov tseeb.
Vim li cas YJCO2
YJCO2 manufactures ob qho tib si ice blasting tshuab thiab qhuav ice pelletizers, uas txhais tau hais tias peb tswj tag nrho cov txheej txheem saw - los ntawm CO₂ pellet ntau lawm mus rau tu cov khoom ua tau zoo. Rau cov neeg siv khoom ua haujlwm siab -frequency cleaning programs, muab cov khoom sib xws tseem ceeb npaum li kev ntseeg tau ntawm cov khoom siv.
Peb cov cav tov yog tsim los rau cov kev lag luam ib puag ncig ntawm cov hlau fabrication ib puag ncig: nruam- haujlwm ua haujlwm, plua plav thiab siab- qhov kub thiab txias nyob ib puag ncig ntawm weld cell, thiab kev nkag mus rau cov kev txwv ntawm kev ntxuav hauv qhov chaw kaw. Peb tau tsim thiab siv cov cuab yeej siv hauv tsheb vuam chaw thoob plaws Tuam Tshoj thiab thoob ntiaj teb, uas ua rau peb muaj kev paub ncaj qha nrog cov ntawv thov scenarios tau piav qhia hauv tsab xov xwm no - tsis yog txoj kev xav xwb.
→ Tshawb xyuas YJCO2'sindustrial qhuav ice blasting tshuab rau kev siv weld fixture

FAQ
Cov dej khov qhuav qhuav puas yuav puas rau saum npoo los yog hloov qhov ntev ntawm cov khoom siv vuam?
Tsis yog. Vim tias cov pellets qhuav qhuav sublimate ntawm kev sib cuag es tsis yog abrading saum npoo, lawv tsis tshem cov khoom siv hauv paus. Nrhiav lub ntsej muag, precision bores, thiab cov yam ntxwv qhia khaws lawv qhov qub geometry thiab nto tiav. Qhov no tuav rau aluminium alloy, magnesium alloy, thiab siab -lub zog steel fixtures - tag nrho cov ntaub ntawv uas yooj yim rau kev puas tsuaj los ntawm abrasive tu txoj kev.
Cov dej khov qhuav qhuav puas muaj kev nyab xeeb siv ze ntawm cov sensors, thaiv, thiab hluav taws xob tswj vaj huam sib luag?
Yog, nrog cov txheej txheem tsim nyog. Cov dej khov qhuav tsis yog-conductive, uas txhais tau hais tias nws tuaj yeem siv nyob ib puag ncig cov chaw sib ze, cov duab qhov muag, cov hlua khi, thiab cov khoom hluav taws xob tsis muaj kev pheej hmoo ntawm luv luv - Circuit Court lossis ya raws. Thaum ua haujlwm ze rau cov khoom siv hluav taws xob, txo ob qho tib si compressed cua siab thiab cov dej khov qhuav ntws. Khaws ib qho kev tswj xyuas kev ua haujlwm deb thiab tsis txhob mloog cov kwj deg ncaj qha rau ntawm lub cev txuas lossis cov terminals raug.
Cov dej khov qhuav ntau npaum li cas yog noj thaum ntxuav cov khoom siv weld?
Cov txheej txheem weld fixture teeb - nruab nrab complexity, automotive daim ntawv thov - feem ntau siv 5-10 kg ntawm qhuav dej khov rau ib lub voj voog tu. Cov kev hloov pauv uas cuam tshuam rau kev noj haus muaj xws li kev sib kis hnyav, thaj chaw kho qhov chaw, thiab kev ua haujlwm siab. Ntawm cov nqi dej khov qhuav tam sim no ntawm kwv yees li $ 0.3-0.7 ib kilogram, tus nqi siv tau rau ib qho kev ntxuav yog qis qis rau lub sijhawm ua haujlwm txuag.
Cov dej khov qhuav qhuav puas tuaj yeem ua tau thaum lub fixture tseem mounted ntawm cov kab ntau lawm?
Yog, thiab qhov no yog ib qho ntawm nws qhov kev ua haujlwm tseem ceeb. Vim tias cov txheej txheem siv tsis muaj dej thiab tsis muaj cov khoom pov tseg, cov khoom siv tuaj yeem raug ntxuav hauv qhov chaw tsis muaj kev cuam tshuam rau cov khoom siv nyob ib puag ncig, hluav taws xob, lossis cov khoom ua haujlwm nyob ze. Kev tu thaum lub sij hawm teem caij so ntau lawm - es tsis yog thaum lub sij hawm tu lub qhov rais - yog tus txheej txheem xyaum rau tsheb thiab hlau fabrication cov neeg muas zaub khiav hauj lwm tas mus li.
Puas yog cov dej khov qhuav qhuav ua haujlwm tau zoo ntawm cov tawv tawv, ntev -lub sij hawm spatter buildup?
Ntawm cov tshiab los yog tsis tu ncua sib sau ua ke thiab slag, yog - kev ntxuav yog ceev thiab meej. Ntawm kev sib kis uas tau tso tseg kom tawv thiab carbonize dhau lub sijhawm ntev, cov txheej txheem tseem ua haujlwm, tab sis tej zaum yuav xav tau siab dua, ntau dhau, lossis kev kho tshuab ua ntej -kev kho mob ntawm cov deposits phem tshaj plaws. Cov chaw uas huv si ntawm lub sijhawm tsis tu ncua tsis tshua muaj kev sib kis uas nyuaj dhau qhov uas ib leeg hla dhau. Kev tu ncua sij hawm txiav txim seb koj puas ua txhua hnub tu lossis kho.
Yuav ua li cas qhuav dej khov blasting piv rau tag nrho cov nqi txhua xyoo rau kev ntxuav tes?
Qhov sib txawv sib xyaw ua ke thoob plaws ntau pawg nqi. Lub sijhawm ua haujlwm ntawm ib qho kev sib tw poob los ntawm 69-85%. Kev pab cuam lub neej txuas ntxiv 2-3x vim qhov tseeb ntawm qhov chaw tsis raug cuam tshuam rau kev puas tsuaj. Weld defect tus nqi txo los ntawm kwv yees li 15% raws li qhov tshwm sim ntawm kev sib tw ntau dua. Hla tag nrho cov tsheb vuam kab, cov ntaub ntawv sau tseg qhia txog kev txuag nyiaj txhua xyoo saum toj no $ 150,000 thaum suav tag nrho cov nqi.
Daim duab qhia tseeb nyob ntawm koj cov khoom muag khoom, tu zaus, tus nqi zog, thiab cov nqi seem tam sim no. Hu rau YJCO2 rau ib qho chaw-Kev tsom xam ROI tshwj xeeb raws li koj qhov kev ua haujlwm tsis zoo.
→ Thov kev xam ROI customized
Xaus
Yog tias koj tseem tab tom ntxuav cov khoom siv vuam nrog lub kaum ntse ntse thiab cov hlau hlau, koj tsis yog siv sijhawm ntau dua rau kev saib xyuas dua li koj xav tau - koj tab tom ua kom cov khoom siv koj cov khoom siv vuam zoo nyob ntawm.
Qhuav dej khov blasting cleans sai dua, tawm tsis muaj dab tsi tom qab, thiab tsis kov qhov chaw nws yog tu. Rau precision weld fixtures nyob rau hauv hlau fabrication, uas ua ke yog ib qho nyuaj rau kev sib cav.
Lo lus nug tsis yog seb nws puas ua haujlwm. Cov lus nug yog ntev npaum li cas txoj hauv kev tam sim no raug nqi koj ua ntej koj hloov nws.
→ Hu rau YJCO2 los tham txogqhuav dej blasting daws rau koj qhov kev pabcuam weld fixture tu
